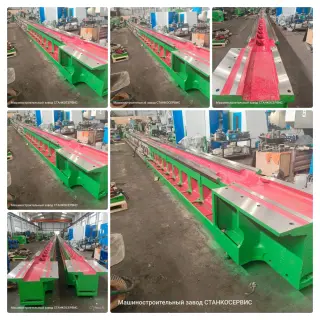
Технологический процесс подготовки базовых отливок станины токарно-винторезного станка мод. 1М63Н (РМЦ 1500 мм) к финишным операциям Аннотация: В настоящем материале рассматривается последовательность технологических операций по подготовке базового чугунного литья станины токарно-винторезного станка модели 1М63Н с расстоянием между центрами 1500 мм к чистовой механической обработке и сверлильным работам. 1. Исходное состояние заготовки Базовая деталь — станина — представляет собой сложную полую коробчатую конструкцию из серого чугуна, полученную методом машинной формовки. После извлечения из литейной формы заготовка подвергается первичному контролю на предмет выявления дефектов литья: усадочных раковин, трещин, несоответствия химического состава и наличия внутренних напряжений. Для стабилизации структуры материала и снятия внутренних напряжений применяется процедура естественного или искусственного старения. 2. Обрубка и предварительная зачистка На данном этапе производится удаление технологических излишков металла: Обрубка: механическое отделение элементов литниковой системы (литники, выпоры, прибыли). Зачистка: абразивная обработка поверхности для удаления заливов, остатков формовочной смеси и неровностей. Операция выполняется с целью обеспечения точности базирования заготовки при последующей установке на металлорежущее оборудование. 3. Термическая обработка (Искусственное старение) Для минимизации деформаций в процессе эксплуатации и чистовой обработки проводится термообработка. Заготовка помещается в термопечь, где нагревается до температуры 450–550 °C с последующим медленным охлаждением. Данный процесс способствует перераспределению и снятию остаточных напряжений в кристаллической решетке чугуна, что является критически важным фактором для сохранения геометрии направляющих станины. 4. Черновая («обдирочная») обработка поверхностей Перед чистовыми операциями выполняются черновые припуски на основные установочные и сопрягаемые плоскости: Обработка нижних привалочных плоскостей для установки на фундамент или стол строгального/фрезерного станка. Предварительное фрезерование платиков под установку бабок и других узлов. Данная стадия формирует технологические базы для последующих высокоточных операций. 5. Контрольная операция По завершении черновой обработки производится контроль геометрических параметров заготовки: прямолинейность направляющих, перпендикулярность поверхностей, межосевые расстояния крепежных отверстий. Данные замеры служат основанием для корректировки технологического процесса перед началом чистовой обработки и обсверловки. После успешного прохождения контроля заготовка передается на участок финишных операций для формирования окончательных точностных характеристик детали.