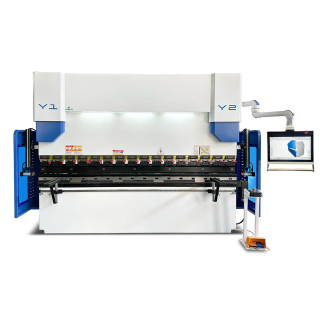
Гидравлический листогибочный пресс SUNTAR PBE 130/2500 4+1 axis предназначен для высокоточной гибки листового металла различной толщины и конфигурации. Станок выполнен по технологии цельносварной стальной конструкции с полной механической обработкой, а расчёт основных узлов выполнен методом конечных элементов, что обеспечивает высокую жёсткость, надёжность и стабильную точность гибки.
Пресс оснащён системой ЧПУ HACO с графическим программированием, автоматическим расчётом усилия, компенсацией угла гиба и прогиба балки. Конфигурация осей 4+1 включает четыре оси заднего упора и одну ось автоматической компенсации прогиба. В стандартной комплектации станок оснащён серводвигателем, рассчитанным на длительные рабочие циклы и стабильную работу гидравлической системы.
Область применения
Гидравлические листогибочные прессы используются для производства широкого спектра металлических деталей и востребованы практически во всех отраслях промышленности.
В автомобильной и авиационной промышленности листогибочное оборудование применяется для изготовления кузовных и конструкционных элементов различной сложности, формы и габаритов. Благодаря высокой точности и универсальности такие станки находят применение в следующих сферах:
- машиностроение;
- автомобильная промышленность;
- авиационная промышленность;
- производство высокоточных металлических корпусов и шкафов;
- аэрокосмическая промышленность;
- агропромышленное машиностроение.
Особенности
- Сочетание надежности и дизайна:
Совершенно новый дизайн для отрасли, объединяющий современную эстетическую концепцию, высококачественные технологии производства и простоту внешнего вида.
- Система ЧПУ HACO 70:
Обеспечивает автоматическое управление процессом гибки, расчёт усилия и компенсацию прогиба, гарантируя стабильную точность и повторяемость операций.
- Электромеханическая система компенсации прогиба :
Система ЧПУ автоматически будет управлять компенсацией прогиба рабочего стола, чтобы достичь одинакового угла на всей длине детали в соответствии программы запрограммированной оператором в стойку ЧПУ. - Система синхронного управления гидроцилиндрами:
Позиционный сигнал подвижного блока (траверсы) передается обратно в систему ЧПУ , в этом моменте система ЧПУ управляет системой клапанов, регулируя усилия на каждый из гидроцилиндров, чтобы управлять синхронным движением подвижных блоков (ось Y1, Y2) с одинаковой частотой и всегда поддерживать параллельное положение к рабочему столу.
Комплектующие
| Система управления | HACO 70 |
| Серводвигатель | INOVANCE / ESTUN |
| Гидравлическая система | Bosch-Rexroth |
| Гидроцилиндр | Taifeng / Wuyang |
| ШВП | Тайвань |
| Линейные направляющие | Тайвань |
| Фитинги | EMB (Германия) |
| Уплотнительные кольца гидроцилиндра | NOK (Япония) |
| Индуктивные линейки | HACO |
| Электрические компоненты | Schneider Electric |
Конструктивные особенности
Серводвигатель Inovance
Система обеспечивает точное управление движением гидроцилиндров, подачу масла по требованию и существенное снижение энергопотребления.
Преимущества:
• Более высокая скорость перемещения гидроцилиндров по сравнению с насосами с обычным электродвигателем;
• Меньший нагрев гидравлического масла, что увеличивает срок службы насоса и элементов гидросистемы;
• Снижение уровня шума за счёт работы привода только в момент нагрузки.
Матрица типа Amada Promecam
На данной матрице возможна гибка листового металла различной толщины при повороте ручьев матрицы. Данный станок оснащён матрицей формата X с 4-мя ручейками.
Пуансон типа Amada Promecam
Пуансон изготавливается из высококачественной инструментальной стали, которая обеспечивает долгий срок службы и высокую точность гибки. Такая сталь обычно обладает высокой износостойкостью и способностью выдерживать большие механические нагрузки. Имеет V-образную форму.
Подложка
Предназначена для закрепления матрицы на листогибочном прессе. Для установки (стыковки) на листогибочном прессе нескольких матриц необходимо наличие подложки.
Система ЧПУ HACO 70
Специализированная система ЧПУ для листогибочных прессов со стандартной конфигурацией 4+1 оси.
• 3D-симуляция процесса гибки
• 2D-графическое программирование с автоматическим расчётом последовательности гибов
• 21,4″ высокоразрешающий цветной TFT-дисплей
• Импорт CAD-файлов
• Два USB-порта для подключения периферийных устройств
• Поддержка сетевого подключения (Internet)
• Операционная система Windows / Linux
Система быстрой замены инструмента
Позволяет быстро и удобно закреплять верхний инструмент, снижая трудоёмкость операций и повышая производственную эффективность. Данная система отличается высокой точностью, простотой зажима, отсутствием ослабления фиксации и исключает риск выпадения инструмента.
Система компенсации прогиба
Высокоточное устройство компенсации, управляемое системой ЧПУ, обеспечивает точную компенсацию прогиба и гарантирует высокое качество и точность гибки.
Задний упор
Управление осями X и R от ЧПУ, Z1 Z2 – ручное управление.
Точность перемещения упоров, обеспечивает шариковинтовая пара, линейные направляющие, серводвигатель переменного тока.
Передняя поддержка листа
Подвижная передняя опора перемещается вдоль линейных направляющих и может быть зафиксирована в любом положении. Оснащена функциями вращения и регулировки по высоте, что облегчает поддержку заготовки и повышает удобство выполнения операций гибки.
Гидравлическая система Bosch-Rexroth
Полная серво-гидравлическая синхронизация.
Индуктивные линейки HACO
Используется линейная шкала для точного измерения деформации и обеспечения компенсации по обратной связи.
Дополнительные опции
Лазерная система защиты рук
Предотвращает попадание рук оператора в зону гибки при работе на высоких скоростях. При обнаружении руки в опасной зоне система мгновенно срабатывает и останавливает движение пуансона, обеспечивая высокий уровень безопасности оператора.
Виды получаемых гибов
| Усилие, тонн | 130 |
| Длина гиба, мм | 2500 |
| Расстояние между колоннами, мм | 2050 |
| Глубина зева, мм | 400 |
| Максимальное раскрытие, мм | 480 |
| Ход пуансона, мм | 200 |
| Скоростные характеристики |
|
| Скорость подвода, мм/с | 180 |
| Рабочая скорость, мм/с | 13 |
| Скорость возврата, мм/с | 160 |
| Задний упор |
|
| Максимальный ход по оси X, мм | 600 |
| Максимальный ход по оси R, мм | 150 |
| Точность позиционирования заднего упора, мм | ±0,10 |
| Максимальная скорость заднего хода по оси X, мм/с | 200 |
| Максимальная скорость заднего хода по оси R, мм/с | 100 |
| Количество осей заднего упора, шт | 4 |
| Привод |
|
| Максимальная мощность главного двигателя, кВт (л.с.) | 11 |
| Габаритные параметры |
|
| Длина станка, мм | 3150 |
| Ширина станка, мм | 1650 |
| Высота станка, мм | 2680 |
| Вес станка, кг | 7100 |