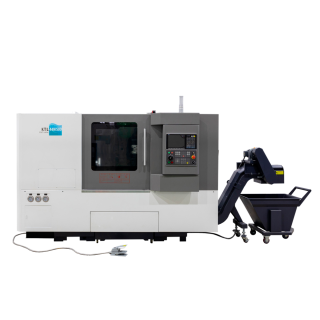
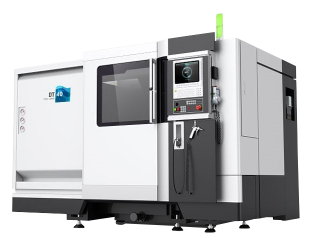
Токарный центр с наклонной станиной с ЧПУ KTL44S/500 HCNC 808Di предназначен для высокоточной обработки деталей типа вал, диск, втулка. Оборудование выполняет точение, расточку и нарезание резьбы черных и цветных металлов. Конструкция обеспечивает высокую жесткость, скорость перемещений и точность позиционирования. Центр применяется в автомобилестроении и машиностроении, гарантируя высокую производительность и надежность.
Конструктивные особенности:
Цельнолитая станина
Наклонная станина отлита из чугуна. Угол наклона станины 45°. Такая конструкция станины обеспечивает лучшую устойчивость, жесткость, гашение вибраций. Так же наклонная станина занимает меньшую площадь, что позволяет легко удалять стружку и очищать станок.
Линейные направляющие
Обеспечивают высокоскоростное перемещение и более высокую точность позиционирования.
Револьверная головка
Гидравлическая револьверная головка на 8 позиций, время смены инструмента 0,3 сек.
ШВП
На станке установлены высокоточные ШВП с предварительным натягом, отвечающие классу точности С3.
К каждой гайке ШВП подведена трубка импульсной смазки
Подшипники шпинделя
Высокоточный триплекс радиально-упорных шарикоподшипников NSK (3 в одном комплекте) используется в качестве переднего подшипника шпинделя, который должен нести радиальное и осевое усилие. Высокоточный дуплекс радиальных шарикоподшипников NSK (2 в одном комплекте) используется для заднего подшипника шпинделя в качестве вспомогательного подшипника. Благодаря правильной предварительной нагрузке на обоих подшипниках, шпиндель обладает высокой жесткостью и точностью
Гидравлический 3-х кулачковый патрон
Гидравлический патрон AutoStrong (Тайвань), применяется для зажатия заготовки в процессе обработки.
Задняя бабка
На станке установлена задняя бабка. Движение задней бабки осуществляется по направляющим качения роликового типа. Управлять перемещением задней бабки можно вручную. Ход задней бабки составляет 130 мм. Гидравлическая пиноль задней бабки управляется с педали.
Система ЧПУ H-CNC808DiT
Промышленная система ЧПУ
LCD монитор 10,4 дюймов.
+2-3 оси управления (память 8G)
Внешний модуль ПЛК и ввода-вывода
Поддержка высокоточного кодирования
Поддержка полностью замкнутого контура управления
высокоскоростное жесткое нарезание резьбы
Поддержка протокола шины NCUC, M3, Ethercat
Диаграмма мощности и крутящего момента шпинделя KTL44S/500, 11/14,3 кВт (SIEMENS)
| Максимальный диаметр обработки, мм | 440 |
| Максимальный диаметр точения над револьверной головкой, мм | 260 |
| Максимальный диаметр точения над станиной, мм | 300 |
| Максимальная длина обработки, мм | 450 |
| Диаметр патрона, дюйм | 8 |
| Диаметр отверстия в шпинделе, мм | 62 |
| Максимальный диаметр обрабатываемого прутка, мм | 51 |
| Диаметр подшипника шпинделя, мм | 100 |
| Угол наклона станины, град. | 45 |
| Перемещения по осям Х/Z, мм | 165/500 |
| Быстрые перемещения по осям X/Z, м/мин | 20/24 |
| Точность позиционирования, мкм | ±4 |
| Повторяемость, мкм | ±2,5 |
| Частота вращения шпинделя, об./мин. | 45 - 4500 |
| Скорость подачи, мм/мин. | 0 - 5000 |
| Мощность главного привода, кВт | 12/18 (H-CNC) |
| Торец шпинделя | А2-6 |
| Количество инструмента | 8 |
| Сечение инструмента | 25х25 мм / Ф40мм отверстие в расточном блоке |
| Время смены инструмента, сек. | 0,45/1,2 |
| Диаметр пиноли задней бабки, мм | 80 |
| Конус пиноли задней бабки | Морзе 4 |
| Ход пиноли задней бабки, мм | 130 |
| Габаритные размеры (с транспортером стружки), мм | 4 150 х 1 620 х 1760 |
| Масса, кг | 4 000 |