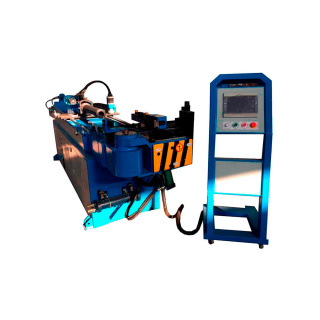
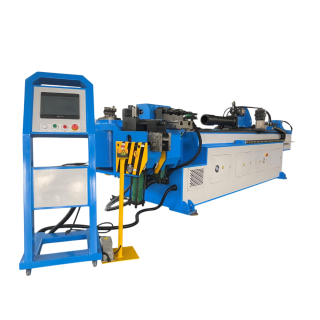
Автоматический дорновый трубогибочный станок KING-MACC 38CNC-4A-2SV предназначен для серийной гибки труб и профилей с высокой точностью и повторяемостью. Четыре сервоприводные ЧПУ-координаты обеспечивают автоматическую подачу, поворот трубы, выполнение гиба и горизонтальное перемещение гибочной головы. Станок позволяет изготавливать сложные пространственные детали с несколькими гибами и различными радиусами за один рабочий цикл.
Особенности станка
- Высокая точность и скорость за счёт сервоприводов управляемых ЧПУ осей.
- Стабильная точность независимо от температуры масла.
- Отсутствие риска утечек масла в основных приводах.
- Гидравлика используется только для вспомогательных перемещений.
- Горизонтальное и вертикальное перемещение гибочной головы расширяет возможности гибки.
- Повышенная жёсткость и точность поворотно-подающего устройства.
- Быстрый переход между различными радиусами гиба за счёт перемещения гибочной головы.
Стандартная комплектация
- Стойка ЧПУ с пультом и сенсорным экраном;
- 4 управляемые ЧПУ координаты:
- Угол гиба – привод от электрического сервомотора через редуктор
- Продольное перемещение трубы – привод от электрического сервомотора через редуктор
- Поворот трубы в пространстве – привод от электрического сервомотора через редуктор
- Горизонтальное смещение гибочной головы на нужный радиус - привод от электрического сервомотора через редуктор
- Гидравлический привод подвода прижима и направляющего лотка;
- Гидравлический привод продольного перемещения направляющего лотка;
- Гидравлический привод перемещения дорна;
- Гидравлический привод вертикального перемещения головы на нужный уровень оснастки.
Конструктивные особенности
Система ЧПУ
• Станок оснащен русскоязычной системой ЧПУ с сенсорным экраном.
• В ручном режиме доступно перемещение отдельных узлов для настройки станка перед выполнением операций в автоматическом режиме.
• Программа гибки задает количество и углы гибов для одной трубы и сохраняется в памяти станка.
• В автоматическом режиме станок последовательно выполняет заданные гибы. Переход между операциями осуществляется нажатием педали.
Подача трубы
Каретка подачи и вращения труб (привод от сервомоторов). Цанговый захват трубы с гидроприводом. Гидропривод перемещения штанги дорна.
Головная часть станка
Головная часть станка включает сервоприводы поворотной гибочной консоли и горизонтального перемещения головы, гидроприводы прижимов, направляющих лотков и вертикального смещения головы, а также суппорты выглаживателей гофр и поддержки трубы.
Образцы изделий
| Макс. типоразмер труб при гибке намоткой, мм | Ø38x2 |
| Макс. радиус гиба, мм | 200 |
| Мин. радиус гиба (при гибке проталкиванием через ролики), D | 6 |
| Макс. радиус гиба (при гибке проталкиванием через ролики), D | Не ограничен |
| Кол-во уровней гибочной оснастки, шт | 2 |
| Макс. угол гиба, ° | 190 |
| Длина дорновой штанги, мм | 3200 |
| Точность по углу гиба, ° | ± 0,1 |
| Макс. скорость гибки, °/сек | 120 |
| Макс. скорость подачи трубы, мм/сек | 1000 |
| Точность подачи трубы, ° | ± 0,1 |
| Макс. скорость поворота трубы, º/сек | 200 |
| Точность поворота трубы по углу, ° | ± 0,1 |
| Мощность сервомотора подачи трубы, кВт | 2 |
| Мощность сервомотора поворота трубы, кВт | 0,4 |
| Мощность сервомотора привода гибочной оси, кВт | 3,5 |
| Мощность сервомотора горизонтального смещения головы, кВт | 0,75 |
| Габаритные размеры станка (ДxШxВ), мм | 4200x700x1500 |
| Вес, кг | 2200 |